- ZTM-50/60/76/114 Macchina semiautomatica per la riduzione di tubi conici applicabile multimateriale
- DTM40 Macchina per la formatura di estremità di tubi idraulici a doppia testa ad alta efficienza
- Macchina per la formatura di estremità di tubi a testa singola con formatura multiforme TM100
- TM40 Macchina automatica per la formatura di estremità di tubi a testa singola ad alta efficienza
- Tagliatrice semiautomatica per tubi in alluminio ES500 con funzione di taglio angolare
- DEF70D Sbavatrice per tubi a velocità di alimentazione regolabile

materiale per la formatura di tubi: applicazioni, criteri di selezione e guida pratica
Data:Sep 17, 2026
Quando un produttore ci chiede informazioni sul materiale per formatura del tubo , di solito rispondiamo con un'altra domanda: cosa stai cercando di costruire e quanto sono strette le curve? Il materiale caricato in una macchina piegatrice determina la durata dell'utensile, il tempo di ciclo, la qualità della piegatura e se la parte finita supera l'ispezione. Non esiste un materiale universale migliore per la formatura dei tubi; c'è solo il materiale giusto per un lavoro specifico.
Perché la scelta dei materiali è importante nella formatura dei tubi
La formatura dei tubi copre molte operazioni: piegatura a rotazione, piegatura a rulli, taglio, formatura delle estremità, smussatura e punzonatura. Ogni processo interagisce in modo diverso con il materiale del pezzo. Un tubo che si piega magnificamente può essere difficile da tagliare in modo netto. Una lega che si forma alle estremità senza rompersi può tornare indietro in modo così aggressivo che ogni angolo di piega necessita di compensazione. Comprendere il comportamento dei materiali è la differenza tra una produzione regolare e un mucchio di rottami.
Tre proprietà contano di più: resistenza allo snervamento, allungamento e incrudimento. Il carico di snervamento determina quanta forza è necessaria prima che il tubo inizi a deformarsi plasticamente. L'allungamento indica quanto il materiale può allungarsi prima di fratturarsi, il che è fondamentale per le piegature a raggio stretto. L'incrudimento descrive la rapidità con cui il materiale diventa più resistente man mano che si deforma, influenzando la piegabilità, l'usura dell'utensile e il numero di passaggi di formatura che è possibile eseguire.
Materialei comuni per la formatura di tubi
Questi sono i materiali che vediamo più spesso nelle officine di formatura tubi, insieme al comportamento che ci si può aspettare da ciascuno di essi.
| Material | Applicazioni tipiche | Note sulla formabilità |
|---|---|---|
| Acciaio dolce DOM 1020/1026 | Roll-bar, telai, telai strutturali | Ottima scelta a tutto tondo; si piega in modo prevedibile con il supporto del mandrino |
| 4130 cromolico | Aerospaziale, sport motoristici, strutture leggere | Forte, ma richiede più forza e un'attenta compensazione del ritorno elastico |
| Acciaio inossidabile austenitico (304/316) | Lavorazione alimentare, apparecchiature mediche, opere architettoniche | Il lavoro si indurisce rapidamente; necessita di macchine potenti e di una buona lubrificazione |
| Alluminio (6061, 6063) | Mobili, scambiatori di calore, ringhiere | Si rompe facilmente su raggi stretti; scegliere attentamente la tempra e il mandrino |
| Rame e ottone | Idraulica, parti elettriche, articoli decorativi | Morbido e facile da modellare, ma soggetto a graffi e ovalizzazione |
| Titanio (grado 2 e 5) | Impianti aerospaziali, marini, medici | Molto impegnativo; necessita di utensili speciali e velocità di piegatura lente |
L'acciaio dolce, in particolare DOM 1020 o 1026, rimane il materiale più comune per la formatura dei tubi nei lavori strutturali e automobilistici. Si piega in modo prevedibile, mantiene bene la forma e risponde in modo coerente alla piegatura supportata dal mandrino. Per le officine che producono roll-bar, componenti di telai e parti di attrezzature pesanti, l'acciaio DOM offre il miglior equilibrio tra resistenza, duttilità e costo.
Gli acciai inossidabili austenitici come 304 e 316 sono popolari nella lavorazione alimentare, nelle apparecchiature mediche e nei progetti architettonici. Resistono alla corrosione e hanno un bell'aspetto, ma si induriscono in modo aggressivo. Un tubo inossidabile parzialmente piegato diventa più duro e resistente nella zona deformata, aumentando la forza necessaria per il resto della curvatura e accelerando l'usura dell'utensile. Le matrici raschianti in alluminio-bronzo e il lubrificante di alta qualità sono essenziali per ottenere curve in acciaio inox pulite.
Le leghe di alluminio come 6061-T6 e 6063-T52 sono leggere e facili da lavorare, motivo per cui dominano settori come quello dell'arredamento, HVAC e ringhiera architettonica. Tuttavia, si rompono più facilmente su raggi stretti. La condizione della tempra è critica: una tempra T6 completamente indurita ha un allungamento molto inferiore rispetto ad una tempra T52 o O. Se hai bisogno di curve strette in alluminio, scegli una tempra più morbida e usa un mandrino con abbastanza sfere per sostenere la parete interna.
Proprietà dei materiali che determinano il comportamento di formatura
Carico di snervamento e ritorno elastico
Il ritorno elastico è il recupero elastico del tubo dopo la rimozione del carico di flessione. Ogni materiale ritorna in misura diversa. I materiali ad alta resistenza come il cromo-molibdeno 4130 e il titanio ritornano indietro molto più dell'acciaio dolce, quindi la matrice di piegatura deve piegare eccessivamente il tubo di un angolo che compensi il recupero. Le moderne macchine piegatubi CNC gestiscono questo problema con una compensazione programmabile, ma ogni lotto di materiale necessita ancora di verifica.
Allungamento e raggio minimo di piegatura
L'allungamento determina quanto strettamente un tubo può essere piegato prima che la parete esterna si rompa. Di norma, quanto più duro è il materiale, tanto maggiore deve essere il raggio minimo dell'asse rispetto al diametro del tubo. Un tubo di acciaio dolce può spesso essere piegato con un raggio stretto di 1,5 volte il diametro esterno, mentre un tubo di alluminio o titanio ad alta resistenza può richiedere 3 volte o più il diametro. L'assottigliamento delle pareti all'esterno e l'increspamento all'interno sono le due modalità di fallimento da tenere d'occhio.
Incrudimento e usura degli utensili
I materiali che si induriscono rapidamente, come l'acciaio inossidabile e il titanio sono gli esempi classici, usurano gli utensili più velocemente e richiedono più potenza dalla macchina. Quando si seleziona un materiale per la formatura dei tubi, tenere conto del costo di manutenzione degli utensili e della necessità di un bloccaggio robusto. Una piegatrice CNC per carichi pesanti con controllo servoidraulico è una soluzione molto migliore per questi materiali rispetto a una macchina per carichi leggeri.
Materiali per utensili: abbina lo strumento al tubo
L'attrezzatura che entra in contatto con il tubo spesso decide se un materiale difficile può essere formato con successo. Per la maggior parte dei lavori di piegatura di tubi su acciaio al carbonio, gli utensili in acciaio legato sono la scelta migliore perché resistono all'usura e mantengono la precisione dimensionale su lunghi cicli di produzione. Ma quando il pezzo è ferroso, inossidabile o titanio, la pressione tra l'utensile e il tubo può causare grippaggi e rigature. In questi casi, gli utensili in alluminio-bronzo per matrici e mandrini raschianti riducono l'attrito e proteggono la superficie del tubo.
I mandrini cromati sono un'altra opzione comune. Offrono un basso attrito per la piegatura di tubi in alluminio, rame e bronzo e durano bene nella produzione in grandi volumi. La chiave è abbinare il materiale dell'utensile non solo al pezzo in lavorazione ma anche alla strategia di lubrificazione e alla capacità di potenza della macchina.
Scegli la macchina giusta per il tuo mix di materiali
Una volta compreso il materiale per la formatura dei tubi, il passo successivo è abbinarlo all'attrezzatura giusta. I tubi a pareti spesse in acciaio ad alta resistenza richiedono una macchina piegatrice CNC completamente automatica con potenza servoidraulica e un asse mandrino in grado di gestire carichi elevati. I tubi in alluminio e acciaio inossidabile a parete sottile richiedono un controllo preciso del mandrino e velocità di piegatura costanti per evitare rughe e ovalità.
 SB-219CNC Macchina piegatubi CNC completamente automatica con controllo servoidraulico Questa curvatubi completamente automatica è dotata di tre assi programmabili, servomotori e un PLC touch-screen, che supporta le modalità idrauliche e CNC per piegature precise e ripetibili su vari materiali. Visualizza il prodotto →
Per le officine che piegano un'ampia varietà di materiali, una macchina con compensazione del raggio programmabile e funzionalità multiraggio consente di risparmiare ore di tempo di configurazione. I nostri clienti dentro produzione automobilistica passare regolarmente dall'acciaio dolce, all'alluminio e all'acciaio inossidabile in un unico turno. La chiave del loro successo è una macchina che memorizza i parametri di piegatura per ciascun materiale e dimensione del tubo.
Anche il taglio e la formatura delle estremità dipendono dal materiale
La piegatura non è l’unica operazione in cui il materiale conta. Il taglio netto di un tubo senza eccessive bave richiede una velocità della lama e una velocità di avanzamento adeguate alla durezza del materiale. L'alluminio, ad esempio, taglia rapidamente ma tende a formare un bordo di riporto sulla lama, mentre l'acciaio inossidabile richiede velocità inferiori e più refrigerante.
 Tagliatrice automatica per tubi con alimentazione servo serie CNC Una macchina da taglio a sega circolare automatizzata con controllo PLC, bloccaggio e avanzamento idraulici, in grado di eseguire tagli senza bave su acciaio al carbonio e inossidabile, con attrezzature multi-tubo e funzionamento silenzioso. Visualizza il prodotto →
La formatura delle estremità, che comprende la riduzione, l'espansione e la formatura a freddo dell'estremità del tubo, è ugualmente sensibile alla qualità del materiale. Un materiale con un buon allungamento può essere ridotto di diametro di diversi millimetri in una sola passata. Un materiale fragile o indurito potrebbe invece rompersi. Le macchine sagomatrici idrauliche con corsa e velocità regolabili offrono il controllo necessario per adattarsi a ciascun materiale.
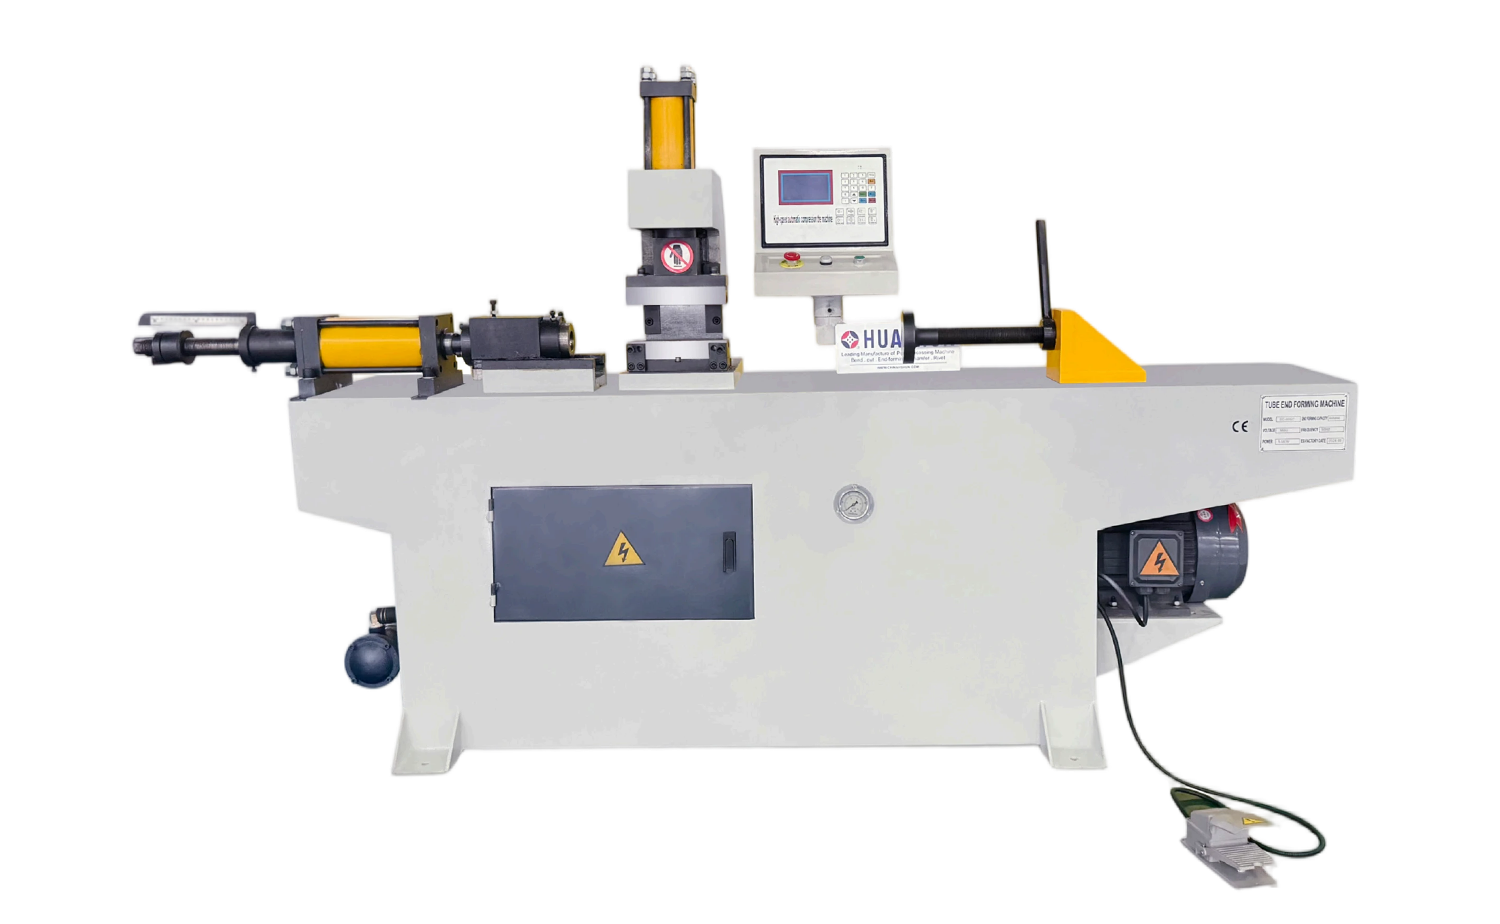 TM40 Macchina automatica per la formatura delle estremità dei tubi a testa singola Una macchina idraulica per la sagomatura delle estremità con touch screen PLC, che offre modalità automatica o manuale e forme versatili di stampi per ridurre, espandere e formare a freddo le estremità dei tubi nella produzione di volumi elevati. Visualizza il prodotto →
Per la produzione di volumi elevati, una formatrice automatica a testa singola con il set di stampi corretto produce risultati coerenti su lotti di grandi dimensioni. Qualunque sia il materiale che scegli, testa il materiale e regola la velocità di formatura e la lubrificazione prima di impegnarti nella produzione completa.
Consigli pratici per la scelta del materiale per la formatura dei tubi
- Controllare sempre il certificato del materiale. Il carico di snervamento e l'allungamento variano da un lotto di calore all'altro.
- Esegui test di piegatura prima della produzione. Un piccolo campione con l'attrezzatura reale rivela ritorno elastico, rughe e assottigliamento delle pareti.
- Abbinare la tempra al raggio di curvatura. Per piegature strette, scegliere una tempra più morbida e, se necessario, sottoporla a trattamento termico dopo la formatura.
- Utilizzare generosamente la lubrificazione per acciaio inossidabile e titanio.
- Tieni un registro dei lotti di materiale e delle impostazioni della macchina in modo che gli ordini ripetuti inizino con parametri comprovati.
- Parla tempestivamente con il fornitore della tua macchina. Un produttore esperto di apparecchiature per la formatura di tubi può consigliare configurazioni di utensili e macchine per il mix di materiali.
Il materiale è il fondamento di ogni operazione di formatura di tubi di successo. Comprendendo come il carico di snervamento, l'allungamento e l'incrudimento influenzano il processo e abbinando il materiale alla macchina e all'utensileria giusti, è possibile ottenere una qualità di piegatura costante, una maggiore durata dell'utensile e un minor numero di parti scartate. Se stai valutando un nuovo materiale per la formatura dei tubi e desideri consigli sulla configurazione dell'attrezzatura, contatta il nostro team. Probabilmente l'abbiamo già piegato prima o conosciamo qualcuno che lo ha fatto.
Articoli consigliati


Copyright© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Tutti i diritti riservati.
Produttori di macchine per la formatura di tubi di precisione personalizzati